Additive Fertigung mit Metallpulver
Die automatische Beschickung von 3D-Druckern zur additiven Fertigung von Metallteilen erfordert ein hohes Maß an Erfahrung mit dem Handling kritischer Rohstoffe
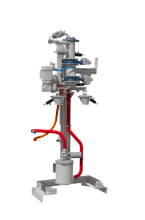
Die Systeme zur Druckerbeschickung bestehen im Wesentlichen aus drei Bereichen. In der Glovebox erfolgt die Materialbereitstellung, während im Siebmodul die Aufbereitung und Förderung zum Druckermodul stattfindet. Das Druckermodul versorgt den Drucker mit neuem bzw. aufbereitetem Pulver und übernimmt den Abtransport des des ungeschmolzenen Pulvers.
Dabei kann das System flexibel auf die verschiedenen Rohstoffeigenschaften, Einschleusemöglichkeiten und Fördermengen ausgelegt werden.
Alleinstellungsmerkmale
Glovbox
Bei leerer Anlage und neu zu beschickendem Drucker werden zunächst die Gebinde mit Metallpulver durch die Beladetür in die Glovebox gegeben und diese mit Schutzgas geflutet. Mit Hilfe der Handschuhe können die Kunststoffflaschen oder Kanister sicher in den nachfolgenden Vorratsbehälter entleert werden.
Im nachfolgenden Schritt wird das Pulver pneumatisch zu einem oder mehreren Siebmodulen transportiert. Diese sind direkt in den 3D-Drucker integriert. Der Rücktransport von nicht verbrauchtem Pulver erfolgt entweder direkt während der Schichterzeugung (Layering) oder nach abgeschlossenem Druckjob aus dem Druckerraum. Wenn das Pulver nicht im Kreislauf verbleiben soll, kann es unter Schutzgas-Atmosphäre ausgeschleust werden.
Siebmodul
Das durch die Glovebox zugeführt Pulver wird pneumatisch zum Siebmodul gefördert, wo es durch eine Ultraschall-Siebmaschine aufbereitet wird. Die hochfrequente Ultraschall-Schwingung sorgt für eine effiziente und schonende Siebung des Pulvers. Das Feingut fällt durch das Sieb in den Feingutauslauf, von wo es pneuamatisch an das Druckmodul gefördert wird. Das enthaltene Grobgut wird über die Siebfläche transportiert und gelangt so in den Grobgutauslauf, wo es aus aus dem Prozess ausgeschieden wird. Dank der Schwingungen reinigt sich die Siebfläche schon während des Betriebs selbst, wodurch die Reinigungsintervalle verlängert und im gleichen Schritt die Rüstzeiten der Maschine verringert werden.

Druckermodul
Das pneumatisch zum Druckermodul geförderte Metallpulver wird im Abscheider vom Fördergas getrennt und kann über eine Verteilschnecke bis zu zwei Maschineneinläufe beschicken. Durch eine Klappenschleuse wird die Förderung atmosphärisch vom Druckerraum getrennt, um Druckschwankungen im Druckerraum zu verhindern. Je nach Druckerkonstruktion wird das abgestriffene Pulver in einem Sammeltrichter zum Rücktransport ins Pulverversorgungsmodul bereitgestellt.
Dies ist die Überschrift
Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo.